 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ट्विन-स्क्रू एक्सट्रूडर के बारे में आम गलत धारणाएं: एक्सट्रूज़न प्रक्रियाओं को अनुकूलित करने के लिए पारंपरिक मान्यताओं को तोड़ना
निंगबो फैंगली टेक्नोलॉजी कंपनी लिमिटेडएक हैयांत्रिक उपकरण निर्मातालगभग 30 वर्षों के अनुभव के साथप्लास्टिक पाइप बाहर निकालना उपकरण, नए पर्यावरण संरक्षण और नई सामग्री उपकरण. अपनी स्थापना के बाद से फैंगली को उपयोगकर्ता की मांगों के आधार पर विकसित किया गया है। निरंतर सुधार, मुख्य प्रौद्योगिकी पर स्वतंत्र अनुसंधान एवं विकास और उन्नत प्रौद्योगिकी और अन्य साधनों के पाचन और अवशोषण के माध्यम से, हमने विकास किया हैपीवीसी पाइप बाहर निकालना लाइन, पीपी-आर पाइप एक्सट्रूज़न लाइन, पीई जल आपूर्ति / गैस पाइप एक्सट्रूज़न लाइन, जिसे आयातित उत्पादों को बदलने के लिए चीनी निर्माण मंत्रालय द्वारा अनुशंसित किया गया था। हमने "झेजियांग प्रांत में प्रथम श्रेणी ब्रांड" का खिताब हासिल किया है।
प्लास्टिक कंपाउंडिंग उद्योग में, लगभग हर प्लास्टिक हिस्सा पॉलिमर फॉर्मूलेशन के परिष्कृत प्रसंस्करण पर निर्भर करता हैट्विन-स्क्रू एक्सट्रूडर(टीएसई)। अपनी उत्कृष्ट मिश्रण विशेषताओं, उच्च उत्पादन दक्षता और बेहतर उत्पाद स्थिरता के साथ,ट्विन-स्क्रू एक्सट्रूडरनिरंतर कंपाउंडिंग में निर्विवाद नेता बन गए हैं।
हालाँकि, इस तकनीक को एक सदी से भी अधिक समय से विकसित होने के बावजूद, कई अभ्यासकर्ता अभी भी इसके मूल सिद्धांतों के बारे में गलत धारणाएँ रखते हैं, जिससे क्षमता विस्तार या वास्तविक उत्पादन के दौरान विचलन होता है। आज, हम ट्विन-स्क्रू एक्सट्रूडर के बारे में शीर्ष 5 आम गलतफहमियों का गहराई से विश्लेषण करेंगे।
ग़लतफ़हमी 1: ट्विन-स्क्रू प्रदर्शन पहनने के लिए बेहद संवेदनशील है
कई लोगों का मानना है कि एक बार स्क्रू खराब हो जाने पर मशीन के प्रदर्शन में तेजी से गिरावट आएगी। वास्तविकता यह है: ट्विन-स्क्रू एक्सट्रूडर आमतौर पर सिंगल-स्क्रू एक्सट्रूडर की तुलना में पहनने के प्रति कम संवेदनशील होते हैं।
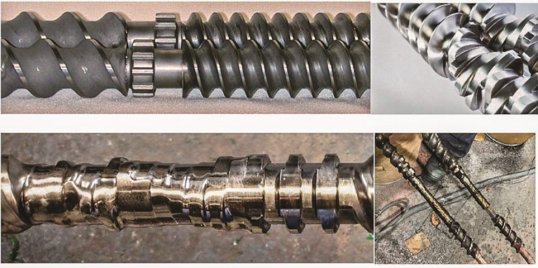
जरूरी नहीं कि पेंच शीर्ष छवि की तरह प्राचीन और चमकदार हो; लेकिन इसे नीचे की छवि में दिखाई गई सीमा तक पहनने की अनुमति बिल्कुल नहीं दी जा सकती। (छवि स्रोत: लीस्ट्रिट्ज़)
- सकारात्मक संप्रेषण लाभ:सह-घूर्णन ट्विन-स्क्रू में एक अद्वितीय स्व-पोंछने वाला प्रभाव होता है। इंटरमेशिंग ज़ोन में विपरीत सतह वेग एकल-स्क्रू की तुलना में अधिक मजबूत सकारात्मक संदेश देने की क्षमता प्रदान करते हैं।
- पहनने के लिए बड़ी सहनशीलता:ट्विन-स्क्रू प्रक्रियाओं में, स्क्रू तत्व या बैरल लाइनर आमतौर पर 3-5% व्यास के घिसाव के साथ भी ठीक से काम कर सकते हैं। ऐसा इसलिए है क्योंकि हम बढ़ी हुई क्लीयरेंस की भरपाई के लिए स्क्रू गति को स्वतंत्र रूप से समायोजित कर सकते हैं। इसके विपरीत, एकल-स्क्रू के लिए पहनने की सीमा आम तौर पर केवल 1-2% होती है।
- कम स्थानीय प्रतिस्थापन लागत:ट्विन-स्क्रू एक मॉड्यूलर, बिल्डिंग-ब्लॉक डिज़ाइन का उपयोग करते हैं। घिसाव अक्सर उच्च कतरनी और दबाव (कुल लंबाई का लगभग 25-30%) वाले क्षेत्रों में केंद्रित होता है, इसलिए रखरखाव के लिए केवल उन विशिष्ट घटकों को बदलने की आवश्यकता होती है।
विशेषज्ञ युक्ति:स्क्रू को आमतौर पर बैरल की तुलना में चार गुना अधिक बार बदलने की आवश्यकता होती है। ऐसा इसलिए है क्योंकि स्क्रू फ्लाइट टिप लगातार सामग्री के संपर्क में रहती है, जबकि बैरल की सतह केवल 25% समय ही विशिष्ट तत्वों से संपर्क करती है।
ग़लतफ़हमी 2: एक वेंट स्टफ़र सभी वेंट बाढ़ समस्याओं को हल कर सकता है
जब वेंट पोर्ट पर "वेंटिंग फ्लडिंग" होती है, तो कई लोग सहज रूप से एक वेंट स्टफर जोड़ते हैं। हालाँकि, यह अक्सर समस्या को छिपाने वाले "बैंड-एड" के रूप में कार्य करता है और सिस्टम को अनावश्यक रूप से जटिल भी बना सकता है।
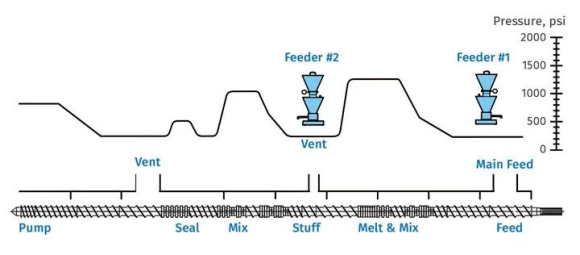
वेंट और डाउनस्ट्रीम फीडिंग बिंदुओं पर शून्य दबाव सुनिश्चित करने वाला आदर्श स्क्रू डिज़ाइन
- डिज़ाइन महत्वपूर्ण है: यदि स्क्रू डिज़ाइन अपर्याप्त है या पंपिंग अनुभाग में गंभीर बैक-प्रेशर है, तो पिघल सीधे वेंट कॉलम में प्रवाहित होगा। एक वेंट स्टफ़र मूल रूप से खराब स्क्रू डिज़ाइन के कारण होने वाली बाढ़ का समाधान नहीं कर सकता है।
- वेंट स्टफ़र का वास्तविक उद्देश्य: यह बिना पिघली सामग्री (जैसे, पाउडर फिलर्स) वाले फॉर्मूलेशन के लिए उपयुक्त है, जो उच्च-वेग भाप द्वारा ले जाए जाने पर इन ठोस पदार्थों को वेंट पोर्ट पर जमा होने से रोकता है।
- मूल कारण विश्लेषण: यदि सामान्य रूप से काम करने वाले वेंट में अचानक बाढ़ आने लगती है, तो वेंट स्टफर पर निर्भर रहने के बजाय स्क्रू/बैरल घिसाव, कूलिंग सिस्टम की विफलता, स्क्रीन पैक रुकावट, या उच्च डाई दबाव की जाँच को प्राथमिकता दी जानी चाहिए।
ग़लतफ़हमी 3: लैब से उत्पादन लाइन तक एक-चरणीय रैखिक स्केल-अप की अपेक्षा करना
"फ़ॉर्मूलेशन प्रयोगशाला में काम करता है, इसलिए यह निश्चित रूप से उत्पादन लाइन पर काम करेगा।" यह धारणा अक्सर व्यवहार में विफल हो जाती है।
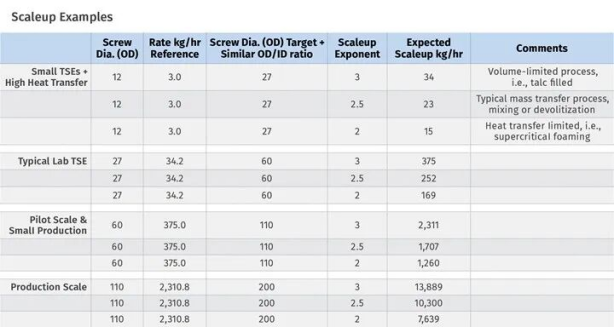
- सीमा स्थितियों की जटिलता: उत्पादन के पैमाने में मुक्त मात्रा, गर्मी हस्तांतरण (पिघल तापमान नियंत्रण), बड़े पैमाने पर स्थानांतरण (मिश्रण और विचलन), और टोक़ सीमाएं सहित कई "सीमा स्थितियां" शामिल हैं।
- नॉन-लीनियर स्केल-अप: वॉल्यूम-सीमित प्रक्रियाओं को स्क्रू व्यास (डी³) के घन द्वारा स्केल किया जाता है, जबकि गर्मी-स्थानांतरण-सीमित प्रक्रियाओं को वर्ग (डी²) द्वारा स्केल किया जाता है। इनमें अंतर काफी है.
- अंगूठे का नियम: प्रयोगशाला या पायलट-स्केल लाइन का थ्रूपुट लक्ष्य उत्पादन थ्रूपुट के 1/10वें से कम नहीं होना चाहिए। यदि अंतर बड़ा है, तो स्केल-अप गणना की विश्वसनीयता काफी कम हो जाती है।
ग़लतफ़हमी 4: ट्विन-स्क्रू एक्सट्रूडर तरल इंजेक्शन के लिए उपयुक्त नहीं हैं
व्यावसायिक पैमाने पर तरल इंजेक्शन का स्तर 70% से अधिक प्राप्त करना पूरी तरह से संभव है।
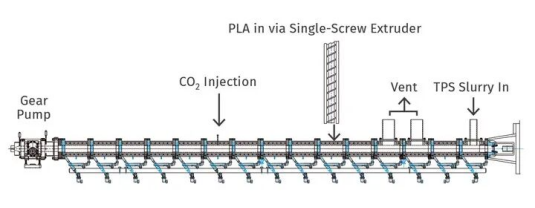
पिघलने, मिश्रण, सुपरक्रिटिकल CO₂ इंजेक्शन, कूलिंग और पंपिंग अनुभागों को एकीकृत करने वाला अनुकूलित ट्विन-स्क्रू डिज़ाइन
- प्रमुख कारक: सफल इंजेक्शन का मूल तरल की चिपचिपाहट और बहुलक में इसकी घुलनशीलता में निहित है।
- विविध उपकरण: तरल विशेषताओं के आधार पर इंजेक्शन सिस्टम जैसे गियर पंप, पिस्टन पंप, पेरिस्टाल्टिक पंप या डायाफ्राम पंप का चयन किया जा सकता है।
- चरणबद्ध इंजेक्शन तकनीक: उच्च-प्रतिशत तरल फॉर्मूलेशन (जैसे, >70%) के लिए, स्क्रू चैनलों के भीतर तरल जमाव को रोकने के लिए कुंजी क्रमिक, चरणबद्ध इंजेक्शन है।
- सुपरक्रिटिकल अनुप्रयोग: आधुनिक ट्विन-स्क्रू तकनीक फोमिंग, डिवोलैटिलाइजेशन, या सहायक प्लास्टिकाइजेशन के लिए सुपरक्रिटिकल तरल पदार्थों को स्थिर रूप से इंजेक्ट कर सकती है।
ग़लतफ़हमी 5: विशिष्ट टॉर्क (या टॉर्क घनत्व) एकमात्र टॉर्क संकेतक है
एक्सट्रूडर प्रदर्शन का मूल्यांकन करते समय, "विशिष्ट टॉर्क" (एसटी, जिसे टॉर्क डेंसिटी, टीडी के रूप में भी जाना जाता है) पर अक्सर चर्चा की जाती है।
समान विशिष्ट टॉर्क लेकिन अलग-अलग OD/ID अनुपात के परिणामस्वरूप बहुत अलग मुक्त वॉल्यूम और प्रसंस्करण विशेषताएँ होती हैं
- परिभाषित सीमा: विशिष्ट टॉर्क का सूत्र ST = Md / a³ है, जहां Md प्रति शाफ्ट अधिकतम टॉर्क है, और a केंद्र की दूरी है।
- वॉल्यूम को नजरअंदाज करता है: यह गणना स्क्रू के फ्री वॉल्यूम (FV) को प्रतिबिंबित नहीं करती है। मुक्त मात्रा स्क्रू के बाहरी-से-आंतरिक व्यास अनुपात (ओडी/आईडी) पर निर्भर करती है और सीधे सामग्री थ्रूपुट को प्रभावित करती है।
- व्यापक मूल्यांकन: उपकरण का चयन करते समय, किसी को टॉर्क क्षमता और उपलब्ध स्क्रू वॉल्यूम के बीच इष्टतम संतुलन ढूंढना चाहिए।
ट्विन-स्क्रू कंपाउंडिंग के बुनियादी तर्क को समझना और इन सामान्य संज्ञानात्मक जालों से बचना उत्पादन की गुणवत्ता और दक्षता में सुधार की दिशा में पहला कदम है।
यदि आपको ज़्यादा जानकारी की जरूरत हो,निंगबो फैंगली टेक्नोलॉजी कंपनी लिमिटेडविस्तृत पूछताछ के लिए संपर्क करने के लिए आपका स्वागत है, हम आपको पेशेवर तकनीकी मार्गदर्शन या उपकरण खरीद सुझाव प्रदान करेंगे।
जांच भेजें
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति